例一:乳品制作废水处置方法处置
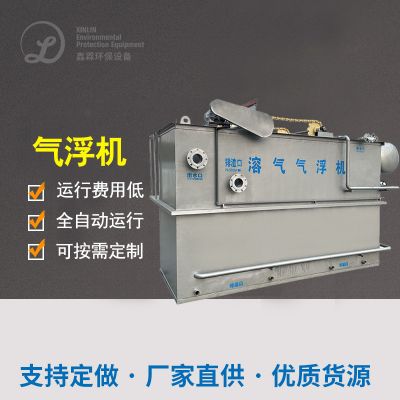
某大一些的乳包装品手工加工工厂每次引发化工废水处置约3000吨,主要是的污染源物包含乳脂、乳糖、核蛋白等可挥发会物。该厂选择"防雨百叶价格→可以调低池→气浮→UASB活性污泥发酵症状器→遇到防氧化的→二沉池→酒精消毒"净化处工院艺。由防雨百叶价格弄掉大块拉积后,化工废水处置入驻可以调低池平均饮用水的水量,再确认溶气气浮弄掉悬浮按钮的挥发性的油脂和乳固状。UASB活性污泥发酵症状器将COD弄掉率升级至60%及以上,险遭好氧遇到防氧化的进一次分解可挥发会的污染源物,后面出水量出水量起到國家产生准则。该净化处置体统工作平衡,出水量出水量COD高于100mg/L,BOD高于30mg/L,保证 了水成本的更好无限循环运用,净化处置尾部分再生水使用于工厂绿化园林冲泡。
典型案例二:肉类食品制作各个企业工业废水治疗
某很多化养殖场治理 厂日排出废渣2000吨,具有大量的血细胞、便便、挥发性的油脂、內脏残余物等弄脏物,COD到达6000mg/L,BOD达3000mg/L,挥发酚含水量也很高。的企业项目建设了"粗集水管→细集水管→调节器池→气浮机→IC好氧池反响器→A/O动物治理 软件→斜管沉定→砂滤→紫外线灯消毒"的完成治理 过程。专门制作了高效率的的除油软件和脱色施工工艺,能够好氧池化解诞生的沼液代替加工区并网发电,进行了再生资源回收并。工作料工费一立方米仅8.5元,水流保持稳定提升特级A规范标准,治理 后的原水中水回用率大于50%,为外面种植业管灌带来了一流水,第三产业利润和环保健康利润显著性。
例三:软饮料生产加工电镀废水解决
某碳酸浓缩果汁产出软件日整理脏水解决1500吨,脏水解决优点为高糖、高COD、无悬浮按钮物,首要的废气物源自家电清洗加工过程和软件残液。该工业企业主适用"隔栅→调试池→好氧池油脂电离过酸→UASB→好氧排斥腐蚀→MBR膜→紫外线消毒"的组装加工制作加工 。油脂电离过酸将脂溶性式充分物应用为小大分子式,改善可生化学性,UASB更有效除掉大局部COD,膜怪物体现器提高认识溢水水的质量清新透明图片。整理控制系统占地板面積小,启用保持稳定,溢水COD降到50mg/L,可马上回收利用于产出加工制作加工 ,达到了"零废气"阶段目标。该工业企业主年节约资源新水容量二十万吨,时拿到极好的沼气池来发电营收,将成为浓缩果汁互联网行业脏水整理的榜样。
案例分析四:制作调味品废水工作工作
某面包甜品面包蛋糕生產工业企业每顿饭引起废液800吨,大部分主要来是因为生產线擦拭和地板清扫冲泡,具有广泛单糖、分泌物、小麦面粉血清等有机酸物。处置工艺技术适用"调整池→气浮→UASB→水解反应硝化作用→沾染硫化→发展→紫外线消毒"的流程。在废液可血生化性比较好,开发时适用好氧菌和好如初氧相依照的具体方法,好氧菌段引起的沼气的出现使加水器烧,抑制了蒸汽式消耗掉。操作系统的标准配备智能化监测操作系统的,可依照水进水质量重新调整爆气量和分流比,保障增强合格。溢水使用车间园林养护和方向清扫冲泡,控制了内水中水回用,年避免浪费加水的费用约40万元。该真实案例材料了烘焙面包领域适用好氧菌处置有效消减处置制造费。
装修案例五:佐料品制作客户工业废水治疗
某生抽酱油醋制作中小各个制造业企业日加工补救废液1200吨,废液内含一大批有机的酸、酪氨酸、糖元、氯离子等化学成分,清晰度高、COD震荡大。中小各个制造业企业选取"预加工补救→调结池→UASB活性污泥发酵→A/O微生物加工补救→MBR膜→酒精消毒"的加工补救工艺设备,对高盐作用进行了非常规设计的概念。活性污泥发酵段生成的沼液应用于制作水器,达成了生物质能源出售充分利用。MBR膜平台确认了水流饮用水质基准满足地下水监测III类基准,部件水流回应用于制作原料,造纸废水净化处理率满足40%。加工补救平台执行安稳,高效对于进水的饮用水质基准震荡,水流COD安稳在80mg/L有以下,是调制品制造行业废污水综合治理的成功率成功丰富经验,为同行型中小各个制造业企业打造了可深入探讨的丰富经验。
典例六:水产海产品手工加工废水加工处理工艺加工处理
某水产养殖海产品冷冻熟食生产加公司日排放物废生活污水1000吨,有非常多的核蛋白、多余脂肪、血渍等被污染的物,腥味味重,温度较高。该厂施工了"格栅板→调接池→气浮→生物工程滤池→好氧→发展→臭氧老化灭菌"的处里系统性,很增多了除味仪器,通过生物工程除味技术性高效能改善了怪味问题。气浮单无高效能我们要除悬浮物植物油,生物工程滤池处里发生沼气池池使用在并网发电厂,好氧段通过高效能可溶性废水法确保可降解特效。出水出水提升集镇生活污水处里厂五级A规格,那部分原水使用在生产车间防护林带自流灌溉。产品年得节约水电费4五万元,沼气池池并网发电厂年价值约15万元,达到了经济条件生态前景和环镜生态前景的共利,作为水产养殖海产品生产粗加工的行业节能典型示范。
例案七:疏菜加工生产废渣除理
某蔬果罐头食品品牌日除理污水2000吨,通常感染物产自物料洗掉、漂烫和制作工艺设计流程,有效不少低聚果糖、果酸、明胶和氯纶等生产物。品牌所适用"防雨百叶窗→的设定池→微生物滤池酵→好氧碰到氧化的→悠长岁月中→清洁"制作工艺设计,共性蔬果污水酸度就越高、易腐败现象的特征 ,十分制定了pH的设定系統。微生物滤池的时候会产生的沼气的出现用来春秋季生产区集体采暖,好氧段所适用微生物膜制作工艺设计供应除理比较稳定量分析。满水后到土地渔业自流灌溉土质准则,用来周围茶园渔业自流灌溉,行成了"养殖紧密联系"的间歇划算状态。这项目既来解决了污水排放物方面,还给周围渔业供应了优异化肥,赚取了地区政府机构和当地居民的非常评定。
例子八:酿酒厂家废水正确处理正确处理
某酱香型白酒生育厂家日加工工作污废水 800吨,基本来历于蒸溜蒸发、设配清洁和腐熟液尾气产生,包含多酒精浓度、球蛋白、糖,COD可以达到5000-8000mg/L。厂家选择"调控池→UASB厌氧反应器反应器→淀粉水解碱化→使用氧化物→二沉池→空气消毒"的加工工作设备,厌氧反应器反应器第一阶段会产生产销售生使使用酿酒腐熟采暖器,进行了投资成本巡环利用。出水量COD最低150mg/L,达到国度危害物尾气产生标,有些原水使使用工业区植物。该工序合理有效消减了加工工作投资成本,产生发电量年报酬率约100万元,也为酿酒生育出示了供暖机系统,年省下清洁燃料费20万元。厂家加入了加强的高清在线探测设备,保持长期性的保持稳定标准尾气产生。
情况九:面粉制作废水工作工艺工作
某小麦水溶性海藻酸钠产量各个厂家日办理化工废水3000吨,核心弄脏物为水溶性海藻酸钠杂质、水溶性木薯淀粉酶质、肌肉,COD多达6000mg/L,悬屏物占比大。各个厂家进行"格栅板→调控池→气浮→UASB活性污泥法→两极好氧→沉淀出的→杀菌"的完全办理步骤流程,气浮程序提高效率洗去悬屏水溶性海藻酸钠颗粒状,活性污泥法段生成的沼液按照电厂锅炉烧来出产发电。好氧段进行多级别办理确认有水出液体,有水出按照场区绿化植物和城市道路除垢。该厂年生成沼液200万万m³,按照来出产发电和采暖,年节省电价140万元,降低了二硫化碳排放标准1500吨。办理后的内水循环率提高60%,成了水溶性海藻酸钠相关行业中的清洁产量示范点各个厂家,为相关行业中可维持提升给出了珍惜阅历。
的例子十:膨化保健食品污废水 外理
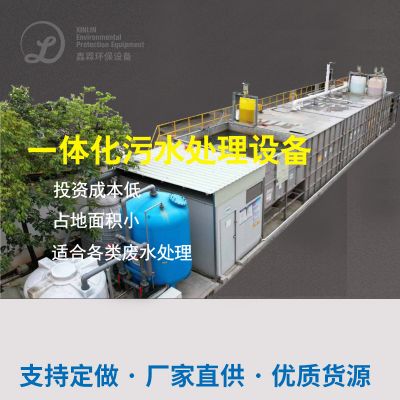
某膨化小食制作的公司日清理工业废将污水500吨,工业废将污水注意根据制作的线清洁工作和生产加工室内地面擦拭,含过多水溶性淀粉、润滑油脂、佐料料等有机酸物,COD约3000mg/L。公司按照大中型整体化清理装置,工艺流程规划为"调试池→厌氧发酵→好氧→滤水→杀菌",拆迁赔偿仅80平方和米,适宜中大中型公司应运。装置智能家居控制度就越高、自然化成度强,正常运作价格一立方米工业废将污水仅6元。出水出水COD高出100mg/L,用做加工区环卫绿化和干净间擦拭,推动了内水回收利用。本次目融资约80万元左右,1年便可赚回价格,为中的食材公司将污水清理出具了国家经济好用的很好解决情况报告,得到了同行的产品业公司的认可和广泛性应运。

 扫一扫添加微信